ইলেক্ট্রোমেকানিকাল অ্যালুমিনিয়াম ডাই কাস্টিং নির্ভুল অ্যালুমিনিয়াম উপাদানগুলি - মোটর হাউজিং, সংযোগকারী শেল, টার্মিনাল বাক্স এবং ঘেরগুলি - উচ্চ চাপে একটি শক্ত ইস্পাত ডাইতে গলিত অ্যালুমিনিয়াম খাদকে জোর করে উত্পাদিত করে, বিশেষভাবে বেছে নেওয়া হয়েছে কারণ কাস্ট অ্যালুমিনিয়াম EMI/RFI শিল্ডিংয়ের জন্য বৈদ্যুতিক পরিবাহিতাকে একত্রিত করে, উচ্চ তাপের জন্য একক অংশবিহীন সমুদ্রের পরিবাহিতা।
সরাসরি উত্তর যদি একটি অংশকে একটি বৈদ্যুতিক বা ইলেক্ট্রোমেকানিক্যাল অ্যাসেম্বলি - একটি মোটর, একটি সংযোগকারী, একটি পাওয়ার মডিউল, একটি সেন্সর - রাখার বা রক্ষা করার প্রয়োজন হয় - পাশাপাশি এটিকে হস্তক্ষেপ থেকে রক্ষা করে এবং তাপ থেকে দূরে সরিয়ে দেয়, ডাই-কাস্ট অ্যালুমিনিয়াম প্রায় সবসময়ই প্লাস্টিক, শীট মেটাল বা মেশিনযুক্ত বিলেটের চেয়ে ডিফল্ট ইঞ্জিনিয়ারিং পছন্দ। কারণটি কাঠামোগত: একটি একক ডাই-কাস্ট শেল বিদ্যুৎ সঞ্চালন করে (ইএমআই/আরএফআই ব্লক করে) এবং একই সময়ে তাপ সঞ্চালন করে (একটি প্যাসিভ হিট সিঙ্ক হিসাবে কাজ করে), এমন কিছু যা একটি ছাঁচে তৈরি প্লাস্টিকের হাউজিং শুধুমাত্র যোগ করা আবরণ বা ফিলার দিয়ে আনুমানিক হতে পারে।
নীচের অংশগুলি কভার করে যে এই অংশগুলি আসলে কীভাবে উত্পাদিত হয়, কোন শুল্কের জন্য কোন অ্যালয়গুলি নির্দিষ্ট করা হয় এবং টুলিংয়ের প্রতিশ্রুতি দেওয়ার আগে সরবরাহকারীর মানের ডকুমেন্টেশন কী পরীক্ষা করতে হবে।
কি একটি ডাই কাস্টিং "ইলেক্ট্রোমেকানিক্যাল" করে তোলে
প্রতিটি অ্যালুমিনিয়াম ডাই কাস্টিং ইলেক্ট্রোমেকানিক্যাল নয় — শব্দটি বিশেষভাবে একটি যান্ত্রিক কাঠামো এবং একটি বৈদ্যুতিক বা ইলেকট্রনিক সিস্টেমের মধ্যে সীমানায় বসার জন্য ইঞ্জিনিয়ার করা কাস্টিংগুলিকে বর্ণনা করে। এই পার্থক্যটি গুরুত্বপূর্ণ কারণ এটি অঙ্কনে আসলে কোন বৈশিষ্ট্যগুলি নির্দিষ্ট করা হয় তা পরিবর্তন করে।
একটি সম্পূর্ণরূপে কাঠামোগত বন্ধনী প্রধানত শক্তি এবং মাত্রিক নির্ভুলতার উপর গ্রেড করা হয়। একটি ইলেক্ট্রোমেকানিকাল ঢালাইকে গ্রেড করা হয় সেই প্লাস দুটি অতিরিক্ত বৈশিষ্ট্য যা অ্যালুমিনিয়াম থেকেই আসে:
- ইএমআই/আরএফআই শিল্ডিংয়ের জন্য বৈদ্যুতিক পরিবাহিতা — একটি কঠিন, বিজোড় অ্যালুমিনিয়াম শেল একটি PCB, মোটর ওয়াইন্ডিং, বা RF মডিউলের চারপাশে একটি অবিচ্ছিন্ন পরিবাহী বাধা তৈরি করে, যা ইলেক্ট্রোম্যাগনেটিক হস্তক্ষেপকে ব্লক করে যেভাবে ফাঁক সহ মাল্টি-প্যানেল সমাবেশ করতে পারে না।
- প্যাসিভ তাপ অপচয়ের জন্য তাপ পরিবাহিতা — অ্যালুমিনিয়াম ডাই কাস্টিং অ্যালয়গুলি মোটামুটি পরিসরে তাপ সঞ্চালন করে 90-150 W/(m·K) , যা একজন ডিজাইনারকে শীতল পাখনা, পাঁজর এবং তাপ-সিঙ্ক জ্যামিতি সরাসরি হাউজিং প্রাচীরের মধ্যে ঢালাই করতে দেয় এবং পরে একটি পৃথক হিট সিঙ্ক বন্ধন না করে।
এই বিভাগের সাধারণ অংশগুলির মধ্যে রয়েছে মোটর এন্ড শিল্ড এবং ফ্রেম কাস্টিং, টার্মিনাল বক্স, ভিএফডি এবং ইনভার্টার ড্রাইভ এনক্লোজার, ইন্টিগ্রেটেড মাউন্টিং ফ্ল্যাঞ্জ সহ কানেক্টর হাউজিং, এলইডি ড্রাইভার হাউজিং এবং পিডিইউ (পাওয়ার ডিস্ট্রিবিউশন ইউনিট) শেল। তারা যা ভাগ করে তা হল একটি কাজের বিবরণ: একটি আকৃতি ধরে রাখুন, তা থেকে তাপ সঞ্চালন করুন এবং এটিকে বৈদ্যুতিকভাবে রক্ষা করুন - সবই একটি কাস্ট অংশ থেকে।
কিভাবে ডাই ঢালাই প্রক্রিয়া আসলে এই অংশগুলি উত্পাদন করে
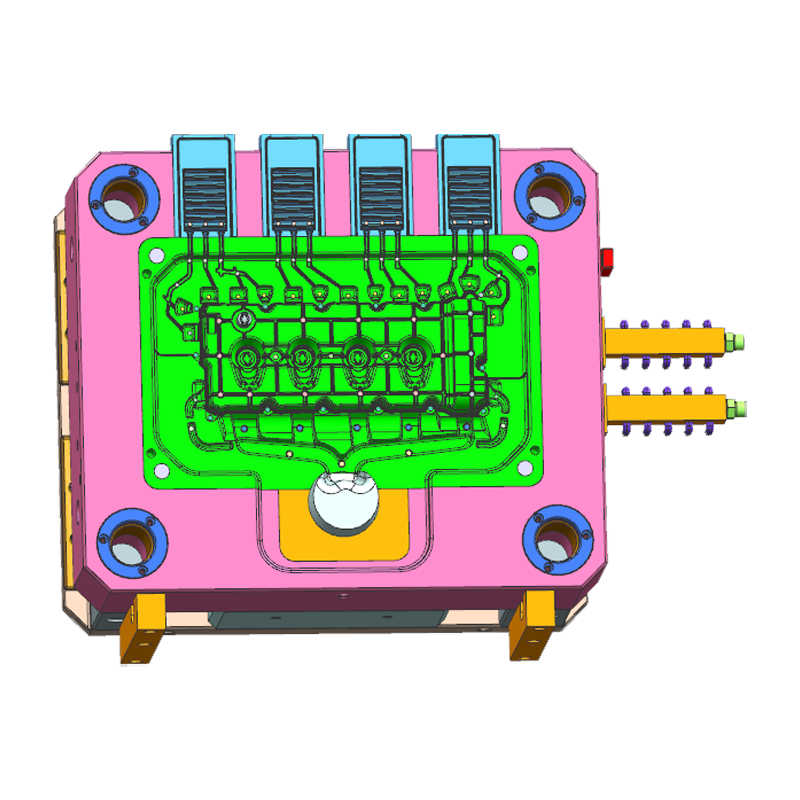
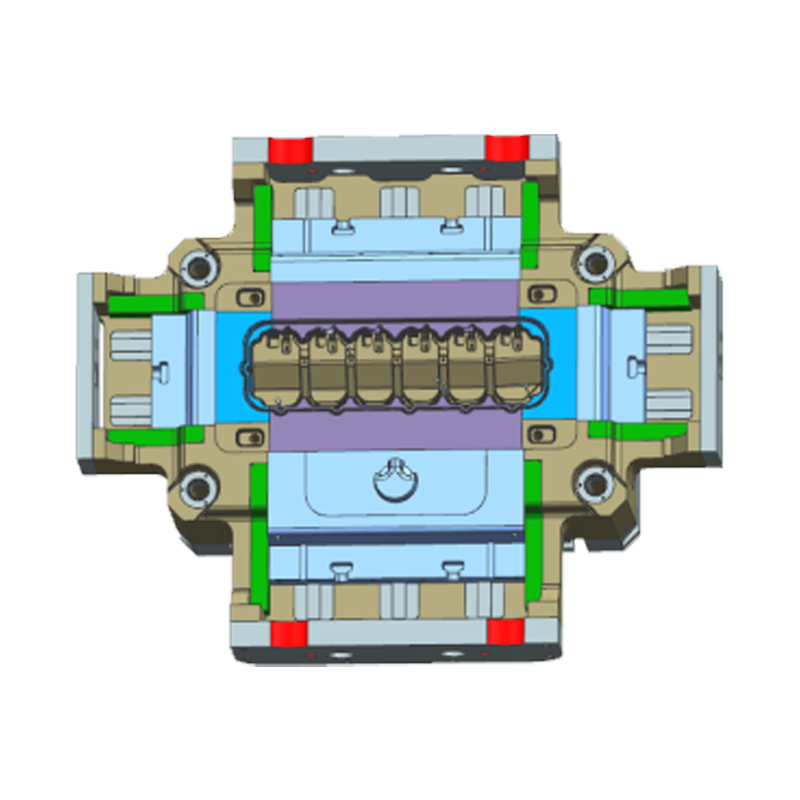
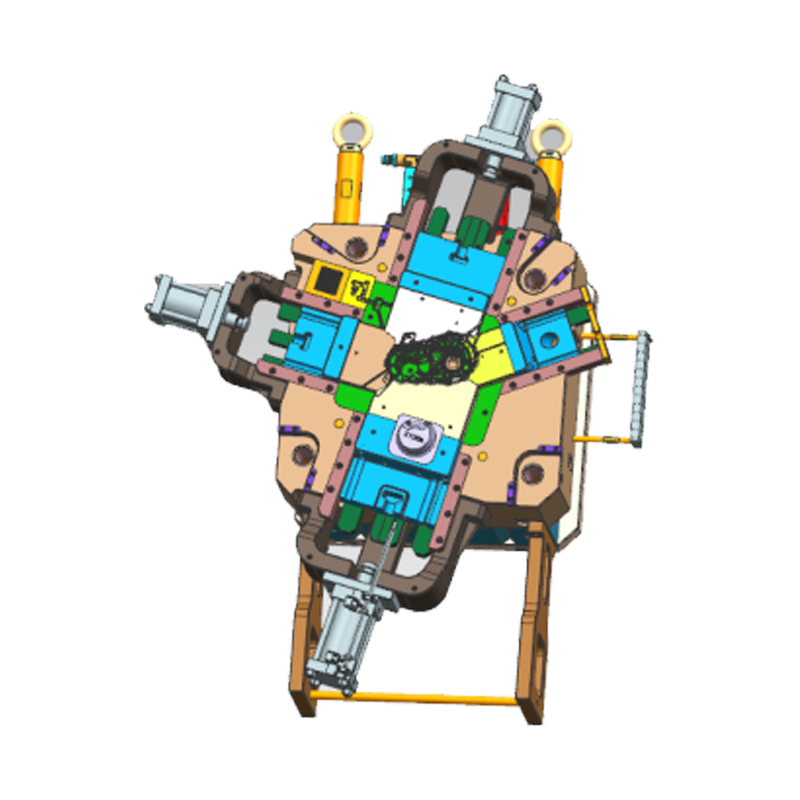
উচ্চ-চাপ ডাই কাস্টিং (HPDC) হল যা ইলেক্ট্রোমেকানিকাল কাস্টিংগুলিকে আয়তনে লাভজনক করে তোলে: একটি শক্ত ইস্পাত ডাই কয়েক হাজার চক্রের জন্য পুনরায় ব্যবহার করা হয় এবং প্রতিটি শট একটি কাছাকাছি-নেট-আকৃতির অংশ তৈরি করে যার পরে শুধুমাত্র লক্ষ্যযুক্ত মেশিনিং প্রয়োজন। প্রক্রিয়াটি পাঁচটি স্বতন্ত্র পর্যায়ের মধ্য দিয়ে চলে।
1
গলে যায়
অ্যালুমিনিয়াম খাদ ইংগট তার গলনাঙ্ক অতিক্রম করে একটি হোল্ডিং ফার্নেসে উত্তপ্ত হয় এবং একটি নিয়ন্ত্রিত তাপমাত্রায় রাখা হয়।
2
ইনজেকশন
একটি পিস্টন উচ্চ চাপ এবং গতিতে গলিত ধাতুকে বন্ধ স্টিলের ডাই ক্যাভিটিতে নিয়ে যায়, ধাতুটি মধ্য-প্রবাহ জমা হওয়ার আগে পাতলা দেয়াল পূরণ করে।
3
দৃঢ় করা
সংকর ধাতুটি সেকেন্ডের মধ্যে ডাইয়ের ভিতরে ঠান্ডা এবং দৃঢ় হয়ে যায়, ডাই নিজেই তাপ সিঙ্ক হিসাবে কাজ করে যা অংশটির চূড়ান্ত শস্য কাঠামো সেট করে।
4
বের করে দাও
ডাই খোলে এবং দৃঢ় ঢালাই ইজেক্টর পিন দ্বারা পুশ করা হয়, স্প্রু এবং বিভাজন লাইন থেকে যে কোনও ফ্ল্যাশ ছাঁটাই করার জন্য প্রস্তুত।
5
মেশিন এবং ফিনিস
CNC মেশিনিং সমালোচনামূলক সারফেস নিয়ে আসে — ফ্ল্যাঞ্জ ফেস, থ্রেডেড ইনসার্ট, বিয়ারিং বোর, কানেক্টর ওপেনিং — অঙ্কন সহনশীলতা; anodizing বা পাউডার আবরণ অনুসরণ করে.
যেহেতু ডাইটি সূক্ষ্ম-ইঞ্জিনীয়ারযুক্ত ইস্পাত, তাই মাত্রিক নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতা হল বালি ঢালাইয়ের উপর ডাই ঢালাইয়ের জন্য দুটি শক্তিশালী যুক্তি: একই গহ্বর একই অংশ তৈরি করে, শটের পর গুলি করা হয়, যা উৎপাদন লাইনে স্বয়ংক্রিয় সমাবেশের জন্য নির্ধারিত একটি উপাদানের প্রয়োজন। ভ্যাকুয়াম-সহায়তা ডাই কাস্টিং ক্রমবর্ধমানভাবে ইলেক্ট্রোমেকানিকাল অংশগুলির জন্য নির্দিষ্ট করা হয়েছে বিশেষত কারণ এটি ইনজেকশনের আগে ডাই ক্যাভিটি থেকে বাতাসকে সরিয়ে দেয়, গ্যাসের ছিদ্রকে হ্রাস করে যা অন্যথায় একটি আইপি রেটিং ধারণ করতে হবে এমন একটি হাউজিংয়ে দুর্বল পয়েন্ট বা ফুটো পথ তৈরি করবে।
সঠিক অ্যালুমিনিয়াম খাদ নির্বাচন করা হচ্ছে
সংকর ধাতু নির্বাচন হল একক সিদ্ধান্ত যার মধ্যে খরচ, castability এবং পার্টটি একবার ইন্সটল করার পর কীভাবে পারফর্ম করে তার উপর সবচেয়ে বেশি প্রভাব ফেলে। ইলেক্ট্রোমেকানিক্যাল ডাই ঢালাই কাজের বৃহৎ সংখ্যাগরিষ্ঠের জন্য চারটি অ্যালয় দায়ী, এবং প্রতিটি আলাদা কারণে বেছে নেওয়া হয়।
| খাদ | শক্তিশালী সম্পত্তি | সাধারণ ইলেক্ট্রোমেকানিক্যাল ব্যবহার |
| A380 | কাস্টবিলিটি, শক্তি এবং খরচের সর্বোত্তম সামগ্রিক ভারসাম্য | সাধারণ-উদ্দেশ্যের আবাসন, গিয়ারবক্স কেস, ইলেকট্রনিক সরঞ্জামের জন্য চ্যাসিস |
| ADC12 | চমৎকার তাপ পরিবাহিতা, শক্তিশালী তরলতা | টেলিকম/5জি ঘের, পিডিইউ হাউজিং, আরএফ মডিউল শেল |
| A360 | অসামান্য চাপ নিবিড়তা, জারা প্রতিরোধের | সংযোগকারী হাউজিং, স্বয়ংচালিত নিয়ামক শেল, সিল করা ঘের |
| A356/A357 | উচ্চ শক্তি থেকে ওজনের জন্য তাপ-চিকিত্সাযোগ্য | স্ট্রাকচারাল মোটর মাউন্ট, হাই-লোড অটোমোটিভ এবং মহাকাশ বন্ধনী |
ঘড়ি খাদ বাণিজ্য বন্ধ শক্তি এবং পরিবাহিতা প্রায়ই বিপরীত দিকে টান। A356 175 MPa-এর উপরে ফলন শক্তিতে পৌঁছাতে পারে তবে প্রায় 40% IACS পরিচালনা করে , যখন একটি উচ্চ-পরিবাহিতা খাদ অতিক্রম করতে পারে 48% IACS যার ফলন শক্তি 50 MPa এর নিচে . একটি মোটর রটার হাউজিং বা বৈদ্যুতিন সংকেতের মেরু বদল ঘেরের মতো একটি অংশের জন্য যা প্রকৃতপক্ষে একই সময়ে উভয় বৈশিষ্ট্যেরই প্রয়োজন, ঠিক এই কারণেই বিশেষায়িত উচ্চ-তাপ-পরিবাহিতা ডাই কাস্টিং অ্যালয়গুলি প্রতিটি অ্যাপ্লিকেশনের জন্য কেবলমাত্র A380 তে ডিফল্ট না করে তৈরি করা হয়েছে।
একটি প্রারম্ভিক নিয়ম হিসাবে: A380 সঠিক ডিফল্ট যদি না একটি নির্দিষ্ট প্রয়োজনীয়তা অংশটিকে অন্যগুলির একটির দিকে টেনে নেয় — ADC12-এর দিকে RF/EMI-ভারী অ্যাপ্লিকেশন, A360-এর দিকে চাপ-আঁটসাঁট সিল করা হাউজিং, অথবা পোস্ট-কাস্টিং হিট ট্রিটমেন্ট সহ A356-এর দিকে কাঠামোগত লোড বহনকারী অংশ।
একক অংশে ইএমআই শিল্ডিং এবং তাপ ব্যবস্থাপনা
এটি এমন একটি প্রপার্টি পেয়ারিং যা মোটর, পিসিবি, ওয়্যারলেস মডিউল বা পাওয়ার সাপ্লাই রাখার জন্য ইনজেকশন-মোল্ডেড প্লাস্টিকের চেয়ে ডাই-কাস্ট অ্যালুমিনিয়াম বেছে নেওয়ার ন্যায্যতা দেয় — এবং এটা বোঝার যোগ্য যে কেন প্লাস্টিক যোগ করা প্রকৌশলের সাথেও এটিকে মেলানোর জন্য সংগ্রাম করে।
কেন অ্যালুমিনিয়াম ঢাল যেখানে প্লাস্টিকের সাহায্য প্রয়োজন
প্লাস্টিক মূলত একটি বৈদ্যুতিক নিরোধক। একটি প্লাস্টিকের হাউজিংকে যেকোন EMI শিল্ডিং দিতে, নির্মাতাদের পরিবাহী ফিলার, মেটাল প্লেটিং বা পরিবাহী আবরণ যোগ করতে হবে — এবং যেহেতু এই ফিলারগুলি ছাঁচনির্মাণ প্রক্রিয়ার মাধ্যমে খুব কমই পুরোপুরি সমানভাবে বিতরণ করে, অসম বন্টন শিল্ডিং-এ ছোট ফাঁক তৈরি করতে পারে, যাকে কখনও কখনও EMI হোল বলা হয়, যা হস্তক্ষেপকে অতিক্রম করতে দেয়। একটি ডাই-কাস্ট অ্যালুমিনিয়াম শেল প্রকৃতির দ্বারা পরিবাহী, একটি অবিচ্ছিন্ন বাধা তৈরি করে যাতে এটিকে ঢাল তৈরি করার জন্য কোনও সমাবেশ পদক্ষেপের প্রয়োজন হয় না।
কেন অ্যালুমিনিয়াম ঠান্ডা হয় যেখানে প্লাস্টিকের সাহায্য প্রয়োজন
একই যুক্তি তাপের ক্ষেত্রেও প্রযোজ্য। তাপীয়ভাবে পরিবাহী প্লাস্টিক বিদ্যমান, কিন্তু তারা সাধারণত উপাদান খরচ বাড়ায় এবং প্লাস্টিকের প্রবাহ আচরণ, শক্তি, বা পৃষ্ঠের ফিনিস পরিবর্তন করতে পারে — ট্রেড-অফ যা প্রতিটি প্রয়োগের জন্য সাবধানে পরীক্ষা করতে হবে। বিপরীতে, অ্যালুমিনিয়াম তাপকে একটি মৌলিক উপাদানের সম্পত্তি হিসাবে নষ্ট করে, যে কারণে শীতল পাখনা এবং অভ্যন্তরীণ পাঁজরগুলি সত্যের পরে একটি পৃথক তাপ সিঙ্ক হিসাবে বন্ধন না করে সরাসরি ভিএফডি বা এলইডি ড্রাইভার হাউজিং প্রাচীরে নিক্ষেপ করা যেতে পারে।
90-150 সাধারণ ডাই কাস্টিং অ্যালোয়ের জন্য W/(m·K) তাপ পরিবাহিতা পরিসীমা
-40°C থেকে 125°C একটি কাস্ট সংযোগকারী হাউজিং জন্য সাধারণ রেট অপারেটিং পরিসীমা
IP67/IP68 প্রবেশ সুরক্ষা রেটিং ডাই-কাস্ট সহনশীলতার সাথে অর্জনযোগ্য
একটি প্রকৃত গ্রাউন্ডিং প্রয়োজনীয়তা সহ ঘেরগুলির জন্য, ডিজাইনাররা সময়ের আগে পরিবাহী গ্যাসকেটগুলির জন্য মেশিনযুক্ত যোগাযোগের অঞ্চল এবং খাঁজগুলিতেও নিক্ষেপ করে, তাই শিল্ডিং পাথটি সমাবেশের সময় একটি চিন্তাভাবনা হিসাবে যোগ করার পরিবর্তে টুলিংয়ের মধ্যে তৈরি করা হয়।
অঙ্কন উপর সুনির্দিষ্ট মান মান এবং পরীক্ষা
যেহেতু ইলেক্ট্রোমেকানিকাল ঢালাইগুলি লোড-বহনকারী, তাপ-বিচ্ছুরণকারী এবং একযোগে বৈদ্যুতিকভাবে কার্যকরী, গুণমান যাচাই করার অর্থ পৃষ্ঠের চেহারার চেয়ে বেশি পরীক্ষা করা। সরবরাহকারীর পরিদর্শন ডকুমেন্টেশনে যা প্রদর্শিত হবে তা নীচের মান এবং পরীক্ষাগুলি।
| স্ট্যান্ডার্ড / পরীক্ষা | এটা কি যাচাই করে |
| ASTM B85/B85M | অ্যালুমিনিয়াম ডাই কাস্টিংয়ের জন্য খাদ রচনা এবং মাত্রিক/সহনশীলতার প্রয়োজনীয়তা |
| NADCA পণ্যের মান | রৈখিক সহনশীলতা, খসড়া কোণ, বিভাজন-লাইন ভাতা, কোরেড-হোল সহনশীলতা |
| এক্স-রে / রেডিওগ্রাফিক পরিদর্শন | অভ্যন্তরীণ গ্যাস এবং সঙ্কুচিত ছিদ্র যা পৃষ্ঠ থেকে দৃশ্যমান নয় |
| চাপ / ফাঁস পরীক্ষা | সিল করা ঘের এবং আইপি-রেটেড হাউজিংয়ের জন্য চাপের নিবিড়তা |
| ডাই পেনিট্রান্ট টেস্টিং | অ্যানোডাইজিং বা পাউডার আবরণের পরে পৃষ্ঠ-সংযুক্ত ত্রুটি |
| আইএটিএফ 16949 | সরবরাহকারীর জন্য স্বয়ংচালিত-গ্রেড গুণমান ব্যবস্থাপনা সিস্টেম সার্টিফিকেশন |
পোরোসিটি হল সবচেয়ে বিশদভাবে বোঝার যোগ্য ত্রুটি, কারণ এটি পরিক্ষা না হওয়া পর্যন্ত এটি মূলত অদৃশ্য এবং কাঠামোগত অখণ্ডতা এবং চাপের নিবিড়তা উভয়কেই সরাসরি প্রভাবিত করে। ঢালাইয়ের সময় দুটি স্বতন্ত্র প্রকার ঘটে: গ্যাস ছিদ্র , উচ্চ-বেগ ইনজেকশনের সময় আটকে থাকা বায়ু এবং লুব্রিকেন্ট বাষ্প দ্বারা সৃষ্ট, এবং সঙ্কুচিত porosity , যা ঘন অংশে শক্ত হওয়ার সময় ধাতব সংকোচন হিসাবে গঠন করে। টুলিং কাটার আগে সঠিক ভেন্টিং, ভ্যাকুয়াম-অ্যাসিস্টেড কাস্টিং এবং গেট/রানার ডিজাইনের মাধ্যমে উভয়ই অনেকাংশে প্রতিরোধযোগ্য — যে কারণে একজন সরবরাহকারীর ডিজাইন-ফর-ম্যানুফ্যাকচারেবিলিটি (DFM) প্রক্রিয়া পর্যালোচনা করা তাদের সমাপ্ত-অংশ পরিদর্শন প্রতিবেদন পর্যালোচনা করার মতোই গুরুত্বপূর্ণ।
টুলিং করার আগে চেকলিস্ট
ডাই কাস্টিংয়ের জন্য টুলিং হল একটি বাস্তব অগ্রগতি বিনিয়োগ, তাই এটি একটি স্টিল ডাই কাটার আগে সরবরাহকারীর সাথে এই পয়েন্টগুলি নিশ্চিত করার জন্য অর্থ প্রদান করে।
- খাদ ফাংশন বিরুদ্ধে নির্দিষ্ট, শুধু খরচ নয় - নিশ্চিত করুন যে নির্বাচিত খাদটি সবচেয়ে সস্তা বিকল্পে ডিফল্ট না করে অংশটির প্রকৃত তাপ, পরিবাহিতা এবং শক্তির প্রয়োজনীয়তার সাথে মেলে।
- টুলিংয়ের আগে DFM পর্যালোচনা সম্পন্ন হয়েছে — প্রাচীর-বেধের রূপান্তর, খসড়া কোণ এবং গেট/রানার বিন্যাস বিশেষভাবে পর্যালোচনা করা উচিত যাতে ছিদ্রের ঝুঁকি কমানো যায়, শুধু অংশটিকে মোল্ডেবল করার জন্য নয়।
- মেশিন-সার্ফেস সহনশীলতা আলাদাভাবে ডাকা হয় — ফ্ল্যাঞ্জ ফেস, থ্রেডেড ইনসার্ট, বিয়ারিং বোর এবং কানেক্টর খোলার জন্য সাধারণত ড্রয়িং টলারেন্সে পৌঁছানোর জন্য কাস্টিংয়ের পরে CNC মেশিনিং প্রয়োজন হয়; কোন পৃষ্ঠতল এটি প্রয়োজন নিশ্চিত করুন.
- পোরোসিটি পরীক্ষার পদ্ধতি অংশের কাজের সাথে মিলেছে — একটি আলংকারিক বন্ধনী এবং একটি চাপ-আঁটসাঁট ঘের বিভিন্ন স্তরের এক্স-রে বা ফুটো পরীক্ষার পরোয়ানা; আপনার অংশে প্রযোজ্য যা জিজ্ঞাসা করুন.
- সার্টিফিকেশন কাগজপত্র অনুরোধে উপলব্ধ — ISO 9001, IATF 16949 (অটোমোটিভের জন্য), এবং RoHS/REACH কমপ্লায়েন্স ডকুমেন্টেশন এমন কিছু হওয়া উচিত যা একজন যোগ্য সরবরাহকারী বিলম্ব ছাড়াই তৈরি করতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
বিলেট থেকে অ্যালুমিনিয়াম ডাই কাস্টিং বা সিএনসি মেশিনিং কি ইলেক্ট্রোমেকানিকাল হাউজিংয়ের জন্য ভাল?
ডাই কাস্টিং আয়তনে ইউনিট খরচে জয়লাভ করে, যেহেতু কোনো অংশ-নির্দিষ্ট যন্ত্রের প্রয়োজন হওয়ার আগে একটি ডাই হাজার হাজার কাছাকাছি-নেট-আকৃতির অংশগুলিকে স্ট্যাম্প আউট করতে পারে। সলিড বিলেট থেকে মেশিন করা খুব কম ভলিউম বা প্রোটোটাইপের জন্য আরও বোধগম্য হয়, যেখানে একটি শক্ত ইস্পাত ডাই কাটা অর্ডারের আকার দ্বারা এখনও ন্যায়সঙ্গত নয়।
একটি ডাই-কাস্ট অ্যালুমিনিয়াম হাউজিং উভয়ই অ্যানোডাইজড এবং এখনও কার্যকরভাবে EMI রক্ষা করতে পারে?
হ্যাঁ, তবে শিল্ডিং কন্টাক্ট পয়েন্টগুলি ফিনিশের চারপাশে পরিকল্পনা করা দরকার। অ্যানোডাইজিং একটি পাতলা অক্সাইড স্তর তৈরি করে যা নিজেই একটি বৈদ্যুতিক নিরোধক, তাই ডিজাইনাররা সাধারণত মুখোশ বা মেশিনের নির্দিষ্ট গ্রাউন্ডিং এবং গ্যাসকেট-সংযোগের পৃষ্ঠগুলিকে খালি ধাতুতে থাকতে দেয় যখন বাকী হাউজিং জারা প্রতিরোধের জন্য অ্যানোডাইজ করা হয়।
কেন কিছু ইলেক্ট্রোমেকানিকাল ঢালাই অ্যালুমিনিয়ামের পরিবর্তে AZ91D এর মতো ম্যাগনেসিয়াম অ্যালো ব্যবহার করে?
ম্যাগনেসিয়াম সংকর ধাতুগুলি বেছে নেওয়া হয় যখন ওজন হ্রাস অন্য কিছুর চেয়ে বেশি গুরুত্বপূর্ণ, যেহেতু ম্যাগনেসিয়াম একই প্রাচীরের বেধের জন্য অ্যালুমিনিয়ামের চেয়ে হালকা। এটি প্রায়শই হ্যান্ডহেল্ড যন্ত্র এবং ওজন-সমালোচনামূলক মোবাইল সরঞ্জামগুলিতে প্রদর্শিত হয়, যেখানে অ্যালুমিনিয়ামের সামান্য উচ্চ ঘনত্ব একটি বাস্তব ডিজাইনের সীমাবদ্ধতা হয়ে ওঠে।
কম ভলিউমে ডাই কাস্টিং ব্যবহার করার সিদ্ধান্তকে টুলিং খরচ কতটা প্রভাবিত করে?
Die casting requires an upfront investment in a hardened steel mold, which only pays off once per-part savings from rapid, repeatable production offset that tooling cost. Below a certain order volume, that math doesn't work out, which is why die casting is typically recommended once a project has moved past prototyping into a production run.